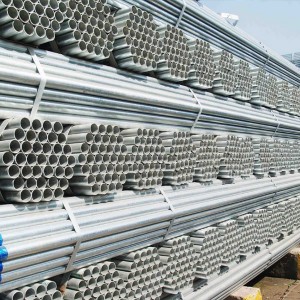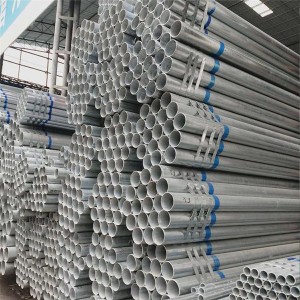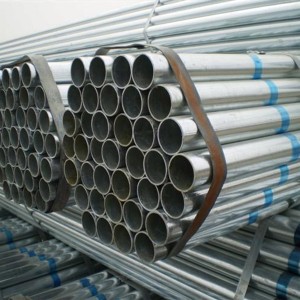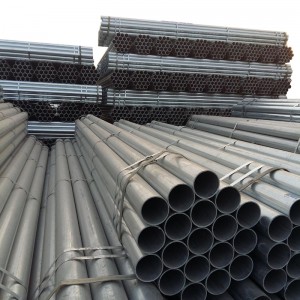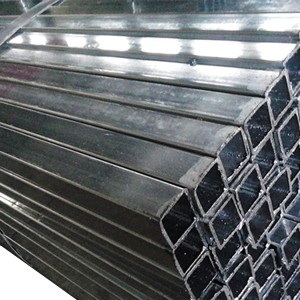


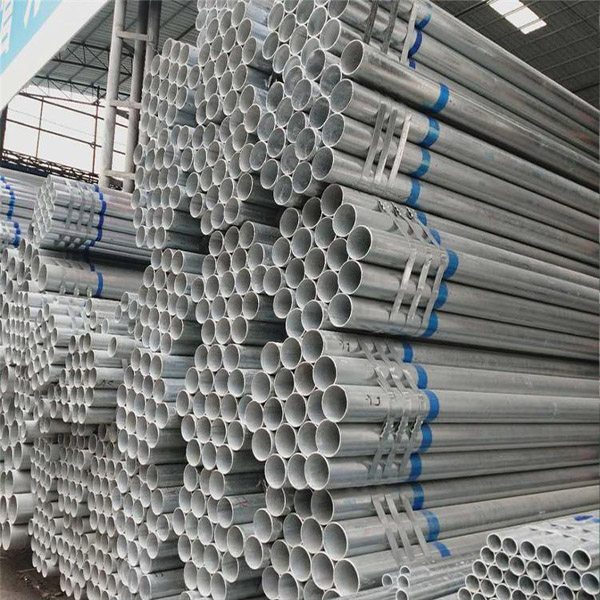
Sıcak Daldırma Galvanizli Çelik
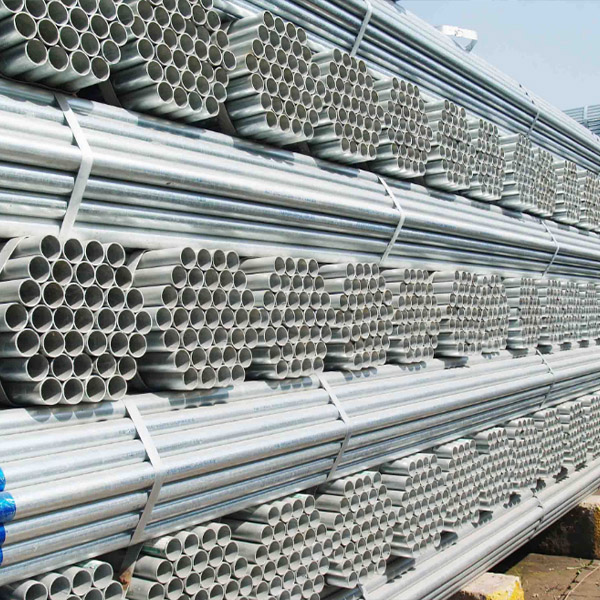
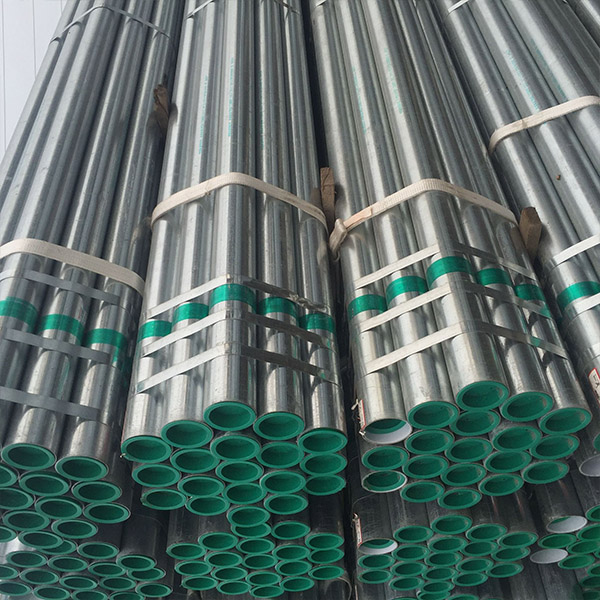
Nominal duvar kalınlığı (mm): 2,0, 2,5, 2,8, 3,2, 3,5, 3,8, 4,0, 4,5.
Katsayı parametreleri (c): 1.064, 1.051, 1.045, 1.040, 1.036, 1.034, 1.032, 1.028.
Not: Çeliğin mekanik özellikleri, çeliğin nihai kullanım performansını (mekanik özelliklerini) sağlamak için önemli bir göstergedir ve çeliğin kimyasal bileşimine ve ısıl işlem sistemine bağlıdır. Çelik boru standardında, farklı uygulama gereksinimlerine göre, çekme özellikleri (çekme dayanımı, akma dayanımı veya akma noktası, uzama),Sertlik ve tokluk indekslerinin yanı sıra, kullanıcıların ihtiyaç duyduğu yüksek ve düşük sıcaklık özellikleri de belirtilmiştir.
Çelik kaliteleri: Q215A; Q215B; Q235A; Q235B.
Test basıncı değeri/Mpa: D10.2-168.3mm için 3Mpa; D177.8-323.9mm için 5Mpa
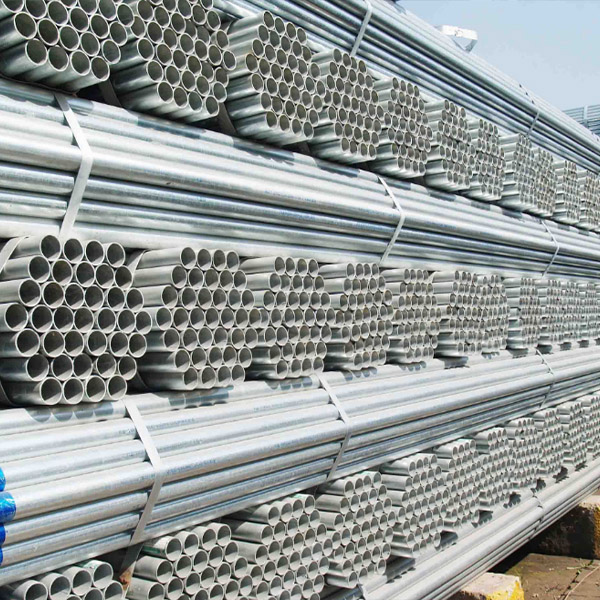
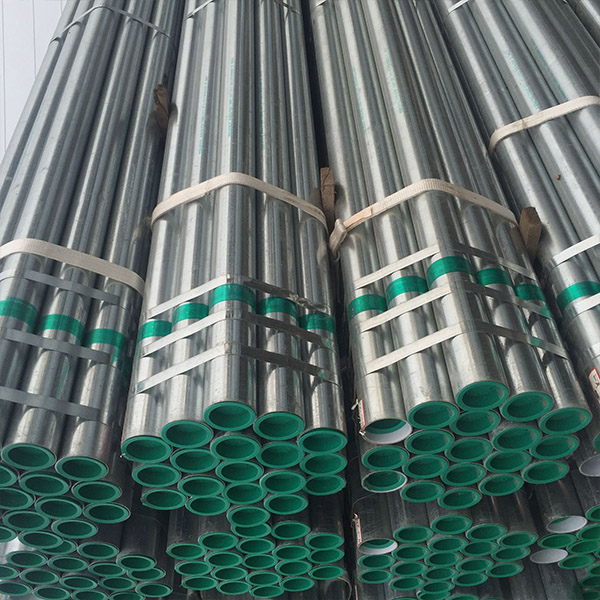
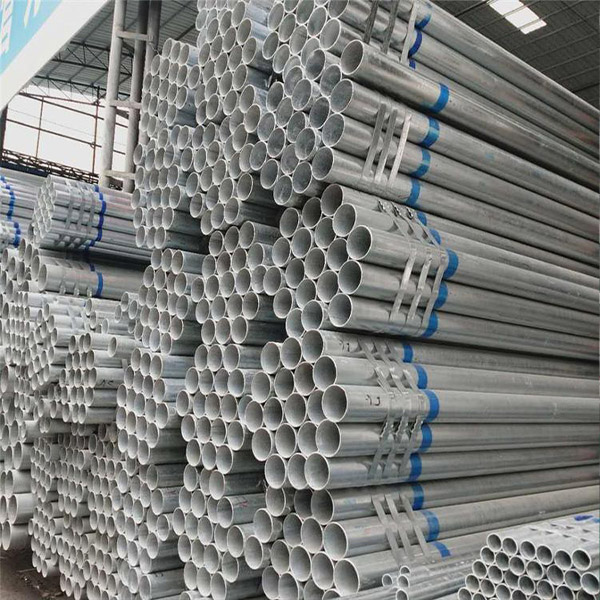
Galvanizli borular için ulusal standartlar ve boyut standartları
GB/T3091-2015 Düşük basınçlı sıvı taşımacılığı için kaynaklı çelik boru
GB/T13793-2016 Boyuna elektrik kaynaklı çelik boru
GB/T21835-2008 kaynaklı çelik boru boyutu ve birim uzunluk ağırlığı
Süreç akışı şu şekildedir:Siyah tüp - alkali yıkama - suyla yıkama - asitleme - suyla durulama - ıslatma - kurutma - sıcak daldırma galvanizleme - dıştan üfleme - içten üfleme - hava soğutma - su soğutma - Pasivasyon - suyla durulama - muayene - tartım - depolama.
Genellikle galvanizli borular olarak adlandırılan bu borular, gaz borularında kullanılır ve ısıtma için kullanılan demir borular da galvanizli borulardır. Galvanizli borular su borularında da kullanılır. Birkaç yıllık kullanımdan sonra borularda çok miktarda pas ve kir oluşur ve dışarı akan sarı su sadece tesisatı kirletmekle kalmaz, aynı zamanda düzensiz iç duvarlarda üreyen bakterilerle karışır ve korozyon, sudaki ağır metal içeriğinin yüksek olmasına neden olarak insan sağlığını ciddi şekilde tehlikeye atar.
Galvanizli çelik boru bağlantı yöntemi: dişli, kaynaklı.
Rulo oluk bağlantısı
(1) Rulo oluk kaynağının çatlaması
1. Yuvarlanma oluğunun direncini azaltmak için nozulun basınç oluğu kısmının iç duvarındaki kaynak nervürlerini düzeltin.
2. Çelik borunun ve haddeleme oluk açma ekipmanının eksenini ayarlayın ve çelik borunun ve haddeleme oluk açma ekipmanının düz olduğundan emin olun.
3. Oluk presleme hızını ayarlayın ve oluk oluşturma süresinin belirtilen süreyi aşmamasına dikkat edin; kuvveti eşit ve yavaşça uygulayın.
(2) Rulo oluklu çelik boru kırılması
1. Boru ağzının basınç oluğu kısmındaki iç duvar kaynak nervürlerini düzleştirerek yuvarlanma oluğunun direncini azaltın.
2. Çelik borunun ve haddeleme oluk açma ekipmanının eksenini ayarlayın; çelik borunun ve haddeleme oluk açma ekipmanının düz olması gerekir.
3. Baskı hızını ayarlayın; baskı hızı belirtilen hızı aşmamalıdır, kuvveti eşit ve yavaşça uygulayın.
4. Haddeleme oluğu ekipmanının destek silindirinin ve baskı silindirinin genişliğini ve modelini kontrol edin ve iki silindirin boyutlarında uyumsuzluk olup olmadığını inceleyin; bu durum sıkışmaya neden olabilir.
5. Çelik borunun oluğunun belirtilen çapa uygun olup olmadığını kontrol etmek için verniyer kumpas kullanın.
(3) Yuvarlama oluk makinesi tarafından oluşturulan oluk aşağıdaki gereksinimleri karşılamalıdır.
1. Boru ucunun oluk bölümüne temas eden yüzeyi pürüzsüz olmalı ve düzensizliklerden ve yuvarlanma izlerinden arındırılmış olmalıdır.
2. Oluk merkezinin boru duvarıyla eşmerkezli olması, oluğun genişliğinin ve derinliğinin gereksinimleri karşılaması ve kelepçe parçasının tipinin doğru olup olmadığının kontrol edilmesi gerekir.
3. Kauçuk sızdırmazlık halkasına yağlayıcı uygulayın ve kauçuk sızdırmazlık halkasının hasarlı olup olmadığını kontrol edin. Kullanılacak yağlayıcı, yağ bazlı olmamalıdır.
Kaynaklı bağlantı
1. Galvanizli çelik borunun ağzı düz bir hat üzerinde değildir ve birleştirme işleminden sonra çelik borunun eğik ağzı sorunu ortaya çıkar. İşlemden önce boru başının kısa bir süre için kesilmesi önerilir.
2. Galvanizli çelik boru nozulları bağlandıktan sonra, iki nozul sıkıca bağlanmamışsa, kaynaklı bağlantının kalınlığı eşit olmayabilir; boru kendi nedenlerinden veya taşıma sarsıntılarından dolayı elips şeklinde olabilir. Boru başını kısa bir süre kesip tekrar işlem yapılması önerilir.
3. Galvanizli çelik boruların ağız kısımları birleştirildikten sonra ağız kısımlarında kabarcıklar oluşur:
4. Kaynak işlemi sırasında teknik nedenlerden dolayı.
5. Meme ucunda çinko nodülleri bulunur; bu da kaynak zorluklarına ve kabarcıklara neden olabilir. Çinko nodülleri çok büyükse ve çok fazla boru varsa, basit çinko nodülleri çıkarılmalıdır.
Kablo bağlantısı
1. Dişli toka: Boru halkası ve dişli toka tamamen temas etmiyorsa, gevşetin, rastgele toka parçasını kesin ve dişliyi yeniden takın.
2. Çelik borunun dişleri ve boru çemberinin dişleri birbirine uymuyor ve bağlantı yapılamaz. Boru çemberi değiştirilmeli veya ekipman ayarlanıp yeniden diş açılmalıdır.
3. Çelik boruya diş açıldıktan sonra baskının eksik olması: Çelik borunun duvar kalınlığının, dişli borunun standart kalınlık gereksinimlerini karşılayıp karşılamadığını ölçün.